OlehIndustri EJS
- Mulakan dengan kecacatan dan rekod operasi, bukan peningkatan output yang dijanjikan.
- Asingkan masalah lebur, pencampuran, penyusuan dan kehausan mekanikal.
- Tentukan penerbangan utama dan penerbangan penghalang secara bebas pada lukisan.
- Padankan cadangan dengan tong yang dipasang, sistem suapan dan panjang kerja yang tersedia.
- Terima penggantian pada pengeluaran dalam spesifikasi yang stabil merentasi julat operasi yang dipersetujui.
Cara skru konvensional dan penghalang mengendalikan lebur
Skru tiga zon konvensional mempunyai bahagian suapan, peralihan dan pemeteran. Dalam bahagian peralihan, bahan pepejal dan leburan terkumpul berkongsi saluran utama. Skru penghalang menambah penerbangan sekunder yang membahagikan sebahagian daripada bahagian lebur kepada pepejal dan saluran cair. Cairan melepasi penerbangan penghalang terpotong ke dalam saluran cair apabila pepejal terus melalui salurannya sendiri.Penjelasan skru penghalang Rauwendaalmenerangkan pemisahan ini dan susunan saluran yang berubah-ubah di sepanjang bahagian penghalang.
Perbezaan itu mengenal pasti kaedah reka bentuk, bukan kedudukan prestasi automatik. Geometri masih perlu sesuai dengan bahan yang memasuki mesin dan keperluan pengeluaran. ThePerbandingan Latihan Penyemperitan SHSmenganggap reka bentuk skru sebagai kompromi antara kapasiti pemplastikan dan pemprosesan lembut, dan menerangkan kedua-dua seni bina konvensional dan penghalang.
Jika skru semasa menghasilkan produk yang boleh diterima sepanjang julat pengendalian yang diperlukan, dokumen garis dasar itu sebelum menukar seni binanya. Jika kualiti merosot hanya apabila kadar yang diminta meningkat, rekod di mana kemerosotan bermula dan bacaan proses yang berubah dengannya. Bukti itu menjadikan perbincangan reka bentuk berguna; perkataan "output tinggi" tidak.
ThePanduan pembeli tong skru extruder EJSmeliputi spesifikasi dan proses penggantian yang lebih luas. Perbandingan ini melibatkan reka bentuk skru tunggal konvensional dan penghalang, bukan pilihan antara mesin skru tunggal dan berkembar.
Baca pelepasan halangan secara berasingan daripada pelepasan penerbangan utama
Dua dimensi memerlukan nama berasingan. Kelegaan penerbangan utama ialah jurang antara diameter luar penerbangan utama dan lubang tong. Pelepasan halangan-penerbangan ialah jurang di atas penerbangan kedua. Dalam susunan halangan terpotong biasa, penerbangan sekunder mempunyai diameter luar yang lebih kecil, memberikan laluan cair di atasnya. Ini adalah ciri yang berbeza dan harus mempunyai serlahan ciri lukisan yang berbeza.
Untuk perbandingan dimensi sepusat, kelegaan jejari ialah:
Kelegaan jejari = (diameter lubang tong − diameter penerbangan yang berkaitan) / 2
Pengiraan ini menerangkan hubungan nominal antara diameter. Ia tidak mewujudkan jurang tempatan terkecil dalam pemasangan sipi, rosak atau tidak sejajar, atau kelegaan berjalan pada suhu pemprosesan.
Contoh dimensi, bukan cadangan pemesinan
Andaikan lubang laras 90.10 mm, diameter penerbangan utama 90.00 mm dan diameter penerbangan halangan 89.30 mm di lokasi yang dibandingkan. Kelegaan jejari penerbangan utama yang terhasil ialah 0.05 mm; kelegaan jejari halangan-penerbangan ialah 0.40 mm. Nilai yang diandaikan tersebut menerangkan aritmetik dan bukan toleransi yang dinyatakan untuk produk EJS.
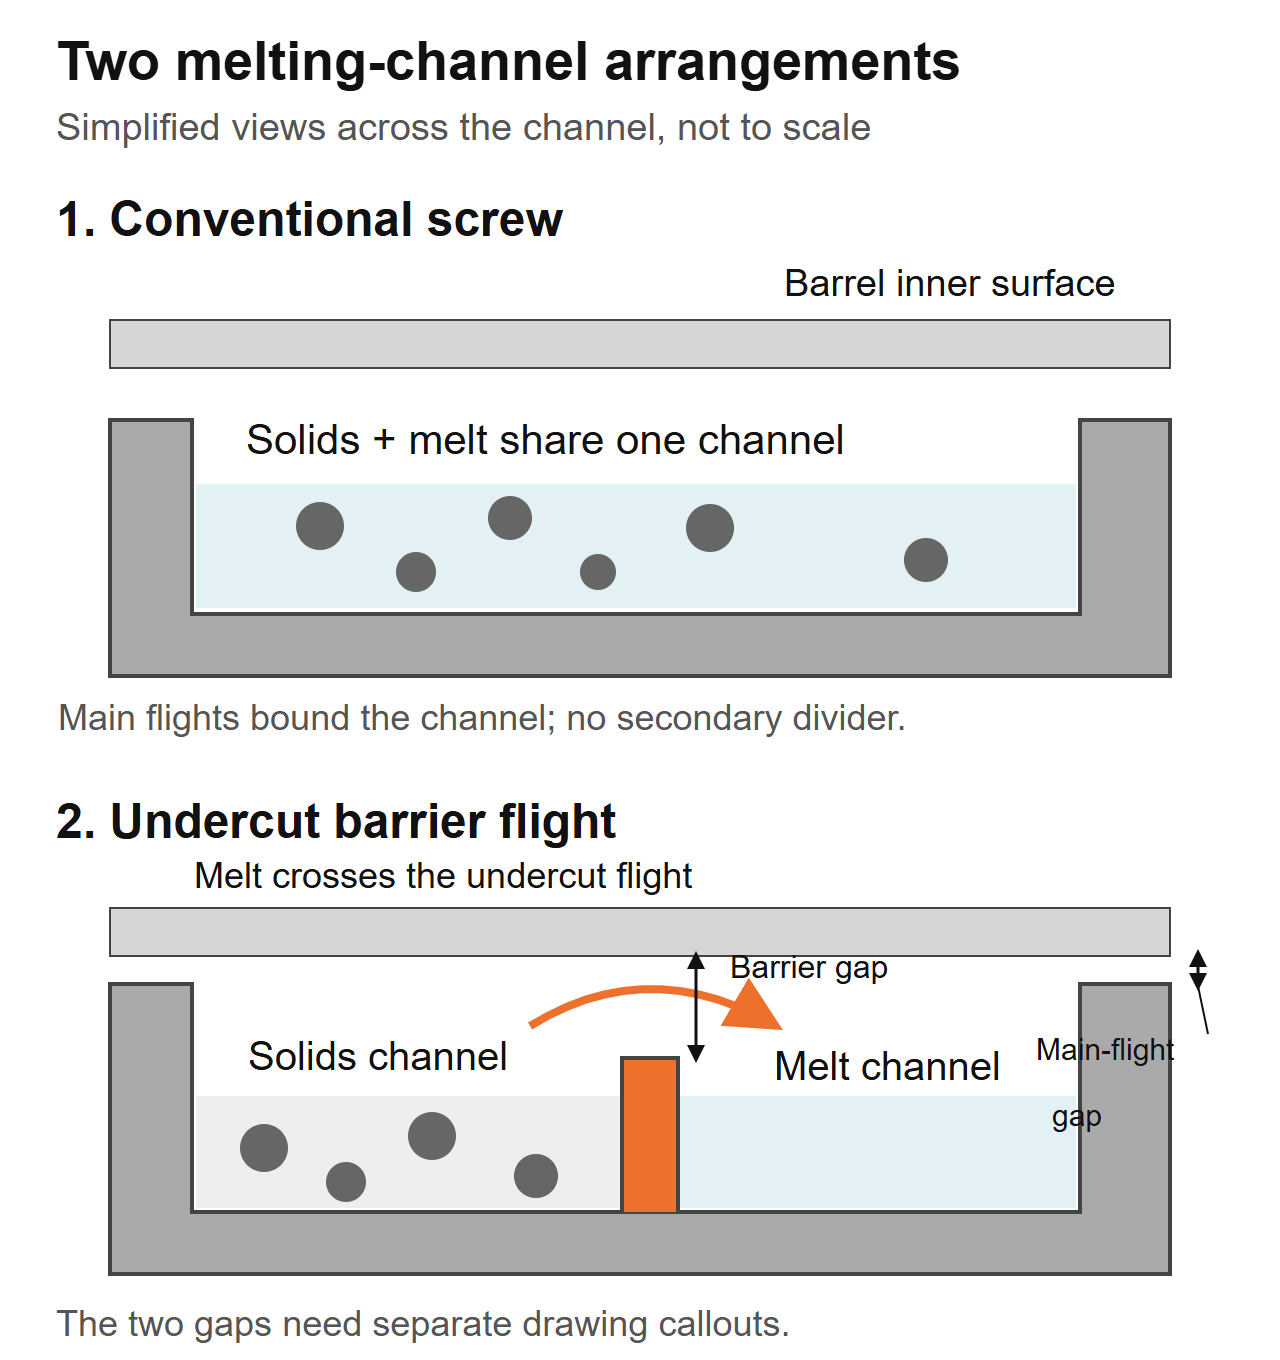 Pandangan merentas saluran dipermudahkan, bukan bahagian pembuatan. Laluan penghalang-penerbangan dan pelepasan penerbangan utama adalah ciri lukisan yang berasingan; tiada dimensi dinyatakan oleh rajah ini.
Petikan yang menyatakan hanya "pelepasan penerbangan" adalah samar-samar untuk geometri ini. Tanya penerbangan mana, lokasi paksi yang mana dan sama ada nilainya adalah jejari atau diametral. Juga bezakan dimensi bahagian baharu nominal daripada bacaan haus semasa. Jangan ukur satu penerbangan dan anggap ia menggambarkan yang lain.
Pereka bentuk mesti menyatakan kelegaan kerja untuk resin dan mesin sebenar. Laluan penghalang yang lebih kecil tidak secara automatik lebih baik, dan laluan yang lebih besar tidak secara automatik lebih selamat. Pastikan geometri dan kaedah pemeriksaan yang diluluskan bersama-sama daripada menggunakan nombor daripada penyemperit lain.
Bahagian penghalang dan bahagian pencampuran menyelesaikan masalah yang berbeza
Pencairan dan pencampuran patut diperiksa secara berasingan. Bahagian penghalang menguruskan peralihan pepejal kepada cair. Pengadun hiliran berfungsi pada keseragaman leburan atau serakan mengikut geometrinya. Skru boleh mengandungi kedua-duanya, jadi "skru penghalang atau pencampuran" selalunya merupakan pilihan yang tidak lengkap.
Rauwendaal'sPerihalan skru penghalang CRDsecara eksplisit membincangkan menambah pengadun hiliran kerana bahagian penghalang sahaja tidak menyediakan pencampuran pengedaran yang diperlukan. Itulah sebab untuk menentukan setiap fungsi, bukan untuk menganggap EJS menggunakan reka bentuk proprietari itu.
ThePanduan bahagian pencampuran EJSmembezakan unsur Maddock, Nanas dan Saxton. Gunakannya untuk membincangkan tindakan pencampuran yang diingini selepas mengenal pasti kecacatan. Nama pengadun yang biasa masih memerlukan lukisan dan konteks operasi.
Elakkan menggunakan skru baru dari penampilan sahaja. "Gel" dan "fisheye" ialah perihalan produk, bukan sebab yang disahkan. Zarah asing atau bahan terdegradasi tidak boleh dianggap sebagai tidak cair biasa yang semestinya akan dikeluarkan oleh bahagian lebur baru.
Minta cadangan untuk mengenal pasti bahagian lebur dan bahagian campuran secara berasingan, termasuk lokasi dan fungsi yang dimaksudkan. Jika kedua-duanya berubah, percubaan pengeluaran menilai skru lengkap. Ia tidak boleh mengasingkan faedah penerbangan halangan daripada faedah pengadun tanpa perbandingan yang sesuai.
Tetapkan sama ada garis itu benar-benar terhad lebur
Mulakan dengan persediaan semasa yang diluluskan dan larian rujukan yang stabil. Gunakan gred resin, prosedur penyediaan, adunan, die dan susunan skrin yang sama untuk perbandingan. Kenal pasti semakan produk yang mengehadkan kadar operasi: kecacatan yang boleh dilihat, variasi dimensi, suhu cair, beban pemacu atau keperluan hiliran.
Dalam arahan pengendalian dan had selamat pembekal mesin, rekod proses di tempat pengeluaran yang dipersetujui. Jangan tingkatkan kelajuan semata-mata untuk mencetuskan kegagalan. Kumpul output bermasa, suhu cair sebenar, tekanan, kelajuan skru, beban pemacu dan hasil kualiti produk dalam selang persampelan yang sama.
Tentukan masalah mengikut istilah yang boleh digunakan oleh pereka bentuk
"Unmelt muncul apabila kami menjalankan gred ini pada titik operasi ini" ialah pernyataan permulaan yang berguna jika sampel dan rekod menyokongnya. "Kami memerlukan 30% lebih keluaran" ialah sasaran, bukan penjelasan tentang perkara yang menghalang pengeluaran itu hari ini. Simpan sasaran dan kekangan yang didiagnosis dalam medan yang berasingan.
Pertukaran adalah nyata. AKajian pengoptimuman 2023 oleh Gaspar-Cunha dan rakan sekerjamembandingkan reka bentuk konvensional dan halangan Maillefer untuk LDPE dan PP. Dalam kes yang dimodelkan, reka bentuk penghalang secara amnya berfaedah untuk LDPE, manakala kedua-dua seni bina boleh dilaksanakan untuk PP. Ini adalah perbandingan reka bentuk berangka, bukan ujian pengeluaran EJS atau cadangan untuk setiap gred sama ada polimer.
Gunakan perbezaan itu apabila menilai tuntutan pembekal. Minta keputusan dalam keadaan yang berkaitan, dengan geometri penuh dikenal pasti, dan bukannya menerima "skru penghalang lebih baik" sebagai bukti untuk talian anda.
Soalan kilang: apa yang berubah pada corong?
Dalam pertanyaan penggantian EJS, spesifikasi yang dipasang ialah 90 mm, 30:1 L/D dan nisbah mampatan 3:1. Talian mempunyai tekanan cetakan yang melonjak dan ketebalan dinding yang tidak konsisten. Permintaan awal adalah untuk menyalin skru yang kononnya haus. Kami bertanya apa yang memasuki corong sekarang berbanding dengan persediaan asal: kilang telah mula menggabungkan pemangkasan tepinya sendiri ke dalam suapan. kaminota kedai yang diterbitkanterangkan mengapa perubahan itu perlu menjadi sebahagian daripada spesifikasi penggantian.
Soalan itu ada pada awal mana-mana perbincangan konvensional-ke-barrier. Rekod sama ada suapan mengandungi pelet, kepingan atau bahan tanah, dan cara adunan sampai ke kerongkong. "Polimer yang sama" tidak membuktikan bahawa suapan adalah sama.
Tukar perihalan suapan menjadi spesifikasi yang boleh digunakan
Kumpulkan sampel yang mewakili dan kenal pasti sumbernya. Perhatikan hamparan saiz zarah, bentuk, kaedah pengadunan dan sama ada perkadaran berubah semasa larian. Jika anda mengukur ketumpatan pukal longgar, pastikan bekas dan kaedah pengisian konsisten. Sampel yang dituangkan secara bebas dan sampel yang dipadatkan adalah ukuran yang berbeza.
Nyatakan sama ada tong yang dipasang mempunyai bahagian suapan licin atau beralur dan terangkan sebarang peralatan suapan terkawal atau peralatan bantuan suapan. Tanya cadangan skru untuk mengenal pasti keadaan penyusuan yang diandaikan. Jangan anggap reka bentuk yang dimaksudkan untuk satu susunan penyusuan adalah penggantian seperti untuk yang lain.
Untuk semakan kilang, lukisan dan penerangan bahan perlu tiba bersama. Lukisan boleh mewujudkan sampul mekanikal, tetapi ia tidak dapat menggambarkan perubahan suapan yang berlaku selepas skru dipasang. Sebaliknya, gambar suapan yang tidak teratur tidak membentuk profil saluran atau laluan penghalang yang sesuai.
Asingkan keperluan haus daripada geometri lebur juga. Pengisi, bahan tambahan dan sejarah pencemaran tergolong dalam perbincangan rawatan permukaan. ThePanduan bahan EJSmeliputi keputusan itu. Menukar seni bina skru tidak menyelesaikan secara automatik permukaan kerja yang dinyatakan secara tidak betul.
Bolehkah skru penghalang muat penyemperit sedia ada anda?
Pengubahsuaian yang dicadangkan perlu lulus dua ulasan: kesesuaian mekanikal dan kesesuaian proses. Melepasi yang pertama tidak menetapkan yang kedua. Sambungan tong dan pemacu mungkin menerima skru secara fizikal sementara geometrinya tetap tidak sesuai untuk suapan atau julat pengendalian.
Bandingkan lukisan dengan pemasangan yang dipasang, bukan hanya nama model. Tetapkan panjang terbang yang boleh digunakan, profil lubang tong, sambungan hujung pemacu, butiran hujung nyahcas dan kedudukan bukaan suapan. Sertakan sebarang bolong atau ciri tong lain yang mesti dipadankan oleh skru. Pastikan konvensyen dimensi pengeluar mesin kelihatan.
Jangan anggap L/D yang lebih besar boleh dibekalkan sebagai naik taraf drop-in biasa. Tempoh kerja yang ada perlu memuatkan bahagian suapan, penghalang dan hiliran bersama-sama. LihatEJS L/D dan panduan nisbah mampatansebab nisbah tajuk tersebut meninggalkan butiran profil penting tidak dinyatakan.
Periksa tong sebelum membenarkan penggantian skru sahaja. Dimensi lubang semasanya penting untuk kesesuaian dan perbincangan pelepasan. Ikuti prosedur pemeriksaan yang diluluskan dan bukannya menetapkan satu had penggantian universal. ThePanduan hayat perkhidmatan EJSmenerangkan cara padanan ukuran komponen menyokong keputusan itu.
Tentukan lukisan, bukan hanya "skru penghalang"
Lukisan harus mengenal pasti ciri-ciri yang menentukan reka bentuk yang dicadangkan. Pastikan semakannya dipautkan dengan petikan, spesifikasi bahan dan keperluan pemeriksaan. Jika tidak, pembekal boleh bersetuju dengan perkataan "penghalang" tanpa kedua-dua pihak bersetuju dengan geometri yang sama.
Minta permulaan dan penghujung bahagian penghalang, profil diameter penerbangan utama dan penghalang, petunjuk atau picnya, lebar penerbangan, profil kedalaman saluran dan peralihan ke bahagian hiliran. Di mana saluran berubah sepanjang panjang, kenal pasti stesen pemeriksaan. Satu diameter atau nombor nisbah mampatan tunggal tidak boleh menggantikan maklumat tersebut.
Perkara yang kami perlukan untuk pertanyaan penggantian EJS
kamihalaman produk tong skru penyemperitmenerangkan kerja penggantian tersuai dan laporan pemeriksaan dan sijil bahan yang dibekalkan dengan tong skru. Untuk semakan reka bentuk, hantar lukisan yang dipasang dan semakan yang dicadangkan secara berasingan, bersama-sama dengan keperluan proses. Ini memberikan perbincangan komponen yang ditetapkan dan tugas yang ditetapkan.
Sertakan:
- Membuat mesin, model, rujukan komponen yang dipasang dan lukisan mekanikal.
- Gred resin, bahan tambahan, pemuatan pengisi, bentuk suapan dan kaedah penyediaan.
- Profil sedia ada dan perubahan yang dicadangkan, termasuk sebarang pengadun.
- Keluaran bermasa, rpm, suhu cair sebenar, tekanan dan bacaan pemacu.
- Sampel kecacatan atau gambar yang diikat pada titik operasi yang direkodkan.
- Memadankan ukuran skru/tong jika komponen sedia ada akan digunakan semula.
- Rangkaian pengeluaran dan pemeriksaan produk penggantian mesti memuaskan.
Jangan biarkan dokumentasi pemeriksaan menjadi pengganti percubaan pengeluaran. Laporan dimensi boleh menunjukkan pematuhan kepada lukisan yang diluluskan; ia tidak menetapkan bahawa geometri yang dipilih menyelesaikan masalah proses. Percubaan memerlukan syarat dan kriteria penerimaannya sendiri.
TheHalaman laras skru tunggal EJSialah rujukan produk yang berguna semasa menyediakan maklumat komponen yang dipasang. Serahkan lukisan dan tugas sebenar untuk semakan dan bukannya menganggap konfigurasi halangan generik adalah sesuai yang disahkan.

Nilai percubaan dengan pengeluaran, suhu dan tenaga yang boleh diterima
Bersetuju tentang kaedah penerimaan sebelum memesan atau menugaskan reka bentuk yang telah disemak semula. Gunakan lokasi pengukuran yang sama dan selang pengeluaran mantap yang ditentukan. Catatkan tingkah laku permulaan dan pembersihan secara berasingan daripada keputusan keadaan mantap supaya permulaan yang mudah tidak menyembunyikan tetingkap pengendalian yang tidak stabil.
Dua pengiraan berguna ialah:
Keluaran khusus = keluaran jisim diukur (kg/j) / kelajuan skru (rpm)
Tenaga elektrik tertentu = kuasa elektrik terukur (kW) / keluaran jisim terukur (kg/j)
Keputusan kedua mempunyai unit kWj/kg. Nyatakan sempadan ukuran: kuasa pemacu sahaja dan jumlah kuasa talian adalah kuantiti yang berbeza. Peratusan arus motor bukanlah ukuran langsung kuasa elektrik dan tidak boleh digantikan dengan formula tersebut.
Contoh aritmetik yang menunjukkan pertukaran
Andaikan percubaan A menghasilkan 180 kg/j pada 60 rpm dengan 54 kW diukur pada sempadan elektrik yang ditentukan. Percubaan B menghasilkan 210 kg/j pada 70 rpm dengan 70 kW pada sempadan yang sama. Bacaan yang diandaikan ini ialah contoh pengiraan, bukan projek EJS atau ramalan untuk seni bina skru.
Percubaan B mempunyai keluaran jisim yang lebih besar, tetapi keluaran khusus yang sama dan tenaga elektrik khusus yang lebih besar dalam contoh ini. Kualiti produk dan suhu cair masih diperlukan sebelum memanggilnya sebagai penambahbaikan. Juga laporkan berapa banyak pengeluaran yang diukur melepasi semakan produk yang dipersetujui.
Uji gred yang berkaitan dan titik operasi yang diperlukan daripada memilih hanya larian demonstrasi yang paling mudah. Kelajuan dokumen, keadaan suapan, tekanan, suhu cair sebenar, sempadan kuasa dan kualiti bersama-sama. Hantar rekod itu melaluiHalaman hubungan EJSapabila membincangkan penggantian, jadi sasaran ialah julat operasi yang berguna dan bukannya nombor keluaran puncak terpencil.
Soalan lazim
Apakah perbezaan utama antara penghalang dan skru konvensional?
Skru tunggal tiga zon konvensional menggunakan satu saluran utama melalui bahagian lebur. Skru penghalang memperkenalkan penerbangan sekunder untuk membentuk pepejal dan saluran cair. Perbandingan masih memerlukan profil penuh, bahan dan keadaan operasi; nama seni bina sahaja tidak menentukan penggantian yang memenuhi kewajipan.
Adakah skru penghalang menggantikan bahagian pembancuh?
Tidak secara automatik. Bahagian penghalang menguruskan susunan lebur, manakala pengadun menangani taburan atau serakan yang diperlukan dalam leburan. Skru mungkin mengandungi kedua-duanya. Kenal pasti kecacatan dan nyatakan fungsi yang dimaksudkan setiap bahagian dan bukannya menganggap penerbangan halangan menyediakan setiap bentuk pencampuran.
Adakah skru penghalang menjamin lebih banyak keluaran atau menghapuskan semua gel?
Tidak. Tetapkan kekangan sebenar dan kenal pasti kecacatan terlebih dahulu. Perubahan reka bentuk lebur tidak secara automatik membetulkan suapan yang tidak konsisten, bahan terdegradasi, pencemaran, haus, had pemacu atau sekatan hiliran. Bandingkan pengeluaran yang stabil dan boleh diterima dengan suhu, tekanan dan kuasa di bawah keadaan percubaan yang ditetapkan.
Adakah pelepasan halangan-penerbangan sama dengan pelepasan penerbangan utama?
Tidak. Dalam susunan halangan terpotong biasa, penerbangan sekunder mempunyai diameter dan laluan berasingan di atasnya. Kenal pasti penerbangan, kedudukan paksi dan konvensyen jejari atau diametral pada lukisan. Pengiraan diameter nominal tidak mewujudkan setiap jurang tempatan atau panas larian dalam mesin yang dipasang.
Bolehkah saya menggantikan skru konvensional tanpa menggantikan tong?
Itu memerlukan semakan dimensi dan proses. Periksa profil dan keadaan lubang tong, antara muka mekanikal, panjang kerja, susunan suapan dan had operasi terhadap skru yang dicadangkan. Skru yang boleh dipasang secara fizikal tidak semestinya penggantian proses yang sesuai, dan tong yang haus tidak boleh diandaikan sepadan dengan lukisan asalnya.
Apakah maklumat yang perlu saya hantar untuk semakan pengganti?
Hantar butiran mesin, lukisan yang dipasang dan dicadangkan, maklumat resin dan suapan, rekod pengendalian, kecacatan yang dikenal pasti dan ukuran skru/tong yang tersedia. Nyatakan julat pengeluaran yang diperlukan dan semakan kualiti produk. Pastikan penyemakan lukisan dan keadaan percubaan jelas supaya geometri, kesesuaian mekanikal dan penerimaan proses boleh disemak secara berasingan.