Nisbah mampatan skru penyemperitan menerangkan pengurangan dalam volum saluran dari bahagian suapan ke bahagian pemeteran. Pada skru konvensional dengan pitch dan geometri saluran yang setanding, kedalaman saluran suapan dibahagikan dengan kedalaman saluran pemeteran memberikan anggaran yang berguna. Pilih pengganti daripada lukisan lengkap dan keadaan suapan sebenar, bukan daripada nisbah sahaja: dua skru bertanda 3:1 boleh mempunyai kedalaman saluran dan profil peralihan yang berbeza.
OlehIndustri EJS
- Kira kedalaman saluran daripada diameter penerbangan skru dan diameter akar, bukan lubang tong.
- Bandingkan kedalaman mutlak dan panjang zon sebelum menerima dua skru sebagai setara.
- Terangkan bahan yang memasuki corong, termasuk bentuk kisar semula dan pemuatan.
- Siasat pemberian makanan, pencairan, sekatan dan kehausan sebelum menukar nisbah.
- Sahkan penggantian dengan ukuran pengeluaran yang stabil, bukan tetapan rpm sahaja.
Apakah ukuran nisbah mampatan skru?
Skru tunggal konvensional mempunyai bahagian suapan, bahagian peralihan dan bahagian pemeteran. Saluran suapan menerima bahan pepejal; peralihan menukar geometri saluran apabila lebur berkembang; bahagian pemeteran menyampaikan cair ke arah pelepasan. Nisbah mampatan menerangkan hubungan geometri antara permulaan dan akhir proses ini. Ia tidak mengukur tekanan die, ketumpatan produk atau kecekapan motor.
Untuk skru pic malar ringkas, pengiraan bengkel ialah:
Nisbah mampatan ≈ kedalaman saluran suapan / kedalaman saluran pemeteran
Definisi yang lebih umum membandingkan volum saluran berbanding penerbangan yang setara. Pintasan kedalaman memerlukan pitch dan geometri saluran yang setanding. Jika itu berubah, gunakan lukisan untuk menilai volum yang berkaitan dan bukannya menganggap nisbah kedalaman sebagai hasil volumetrik yang tepat.Penjelasan Allan Griff tentang geometri skrumembuat perbezaan ini dan memberi amaran agar tidak bergantung pada nisbah tanpa kedalaman sebenar.
L/D menerangkan sesuatu yang berbeza: panjang kerja berkesan dibahagikan dengan diameter luar skru. Panjang kerja 2,700 mm dan diameter 90 mm memberikan 30:1. Sahkan tempat pengilang bermula dan menamatkan tempoh kerja itu. Sambungan pemacu tergolong dalam lukisan mekanikal tetapi tidak boleh menjadi panjang pemprosesan tambahan secara senyap.
Bacaan spesifikasi "90 mm, 30:1, 3:1" oleh itu menyebabkan banyak maklumat hilang. Ia tidak mengenal pasti kedalaman suapan, kedalaman pemeteran, panjang peralihan, perubahan pic atau geometri campuran. Minta dimensi tersebut sebelum membandingkan sebut harga gantian dengan skru yang dipasang. Untuk senarai semak pembelian yang lebih luas, lihatPanduan laras skru penyemperit EJS.
Bagaimana untuk mengira nisbah mampatan daripada lukisan skru
Mulakan dengan reka bentuk permulaan tunggal yang konvensional yang saluran suapan dan pemeterannya mempunyai geometri padang dan penerbangan yang setanding. Cari bahagian kedalaman malar bagi setiap bahagian. Jangan ambil bacaan suapan di dalam tirus atau bacaan pemeteran daripada pengadun, pelega atau tepi yang rosak.
Untuk setiap lokasi, hitung kedalaman saluran jejari:
Kedalaman saluran = (diameter luar penerbangan − diameter akar) / 2
Pembahagian dengan dua perkara kerana kedua-dua ukuran adalah diameter. Menggunakan perbezaan diameter secara langsung menggandakan kedalaman yang dilaporkan, walaupun ralat boleh hilang apabila dua kedalaman yang sama tidak betul dibahagikan. Nisbah mungkin kelihatan betul manakala dimensi pembuatan adalah salah.
Contoh 90 mm yang berfungsi
Dimensi berikut ialah contoh pengiraan andaian, bukan reka bentuk skru yang disyorkan atau ujian pengeluaran.
| Dimensi | Bahagian suapan | Bahagian pemeteran |
|---|---|---|
| Penerbangan diameter luar | 90 mm | 90 mm |
| Diameter akar | 72 mm | 84 mm |
| Kedalaman saluran yang dikira | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Nisbah mampatan anggaran | 9/3 = 3:1 | Pengiraan nisbah kedalaman yang sama |
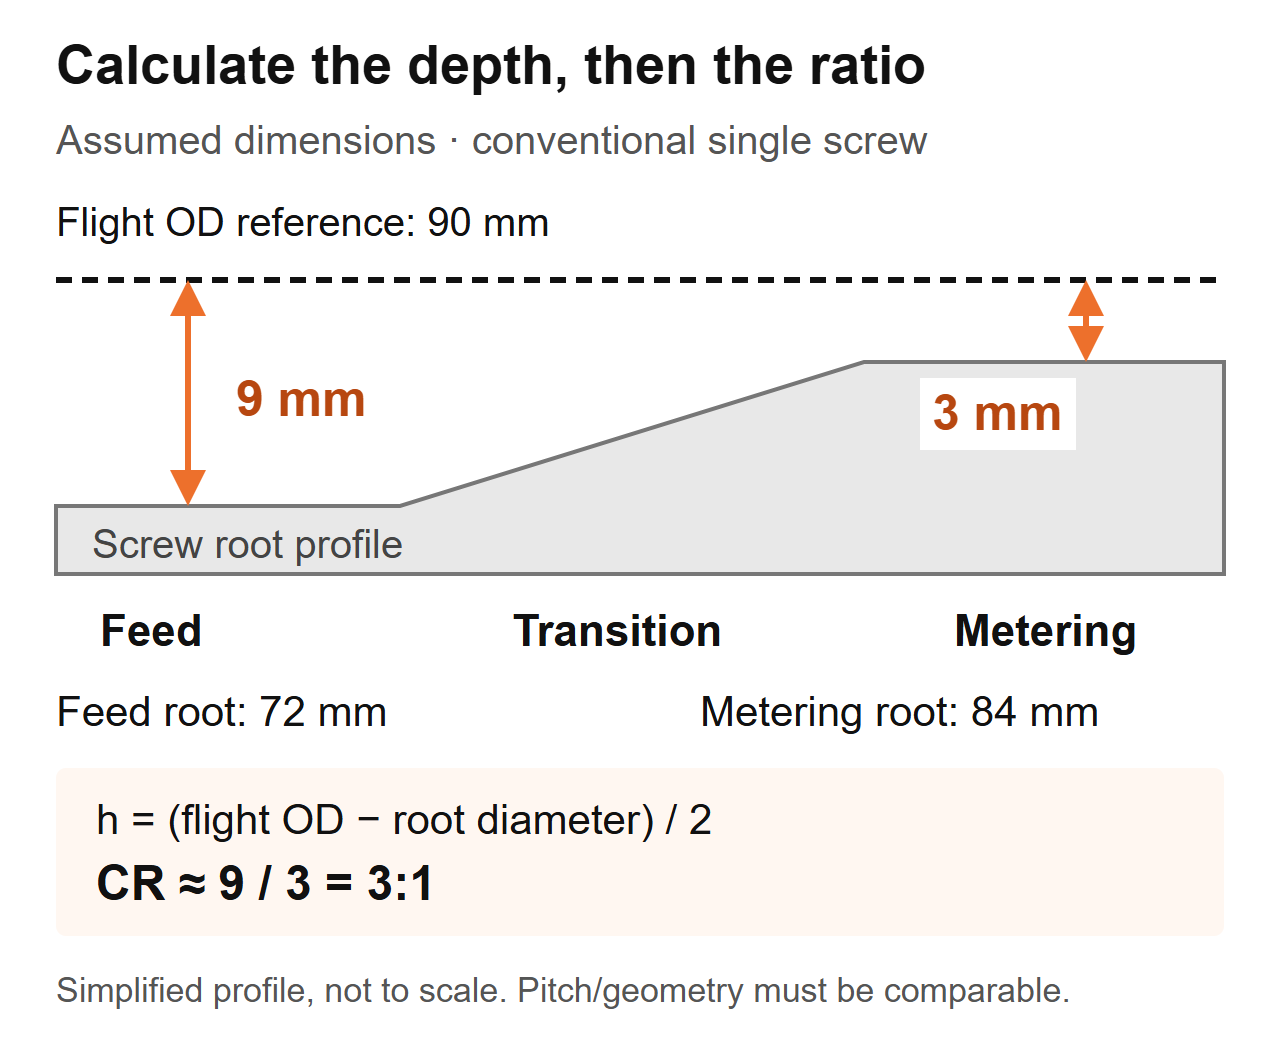 Skema pengiraan: dimensi yang diandaikan untuk skru konvensional. Profil dipermudahkan dan bukan lukisan pembuatan.
Jika anda sedang memeriksa skru yang ditanggalkan, rekodkan lokasi paksi, diameter penerbangan yang diukur dan diameter akar bersama-sama. Ikuti prosedur pengasingan dan penyingkiran selamat mesin, bersihkan komponen tanpa mengubah permukaan, dan gunakan instrumen yang ditentukur yang sesuai. Biarkan prosedur pemeriksaan pengilang menentukan kaedah pengukuran dan kriteria penerimaan.
Jangan gantikan diameter dalam tong dengan diameter luar penerbangan. Pengiraan itu termasuk pelepasan skru ke tong. Pada bahagian yang haus, jangan menganggap geometri yang diukur masih mewakili reka bentuk asal: diameter penerbangan yang dikurangkan mengubah pengiraan kedalaman. Dapatkan lukisan asal dan ukur kehausan tong secara berasingan. ThePanduan hayat perkhidmatan EJSmenerangkan mengapa ukuran skru dan tong yang sepadan penting.
Mengapa dua skru 3:1 boleh berfungsi secara berbeza
Nisbah tidak mengenal pasti saiz mana-mana saluran. Dalam contoh 90 mm yang diandaikan yang sama, skru kedua boleh mempunyai punca suapan 84 mm dan punca pemeteran 88 mm. Kedalamannya ialah 3 mm dan 1 mm, jadi nisbah kedalamannya juga ialah 3:1. Ia bukan salinan dimensi skru 9 mm/3 mm.
| Item perbandingan | Diandaikan skru A | Diandaikan skru B | Apa yang pembeli boleh wujudkan |
|---|---|---|---|
| Penerbangan diameter luar | 90 mm | 90 mm | Diameter skru nominal yang sama |
| Kedalaman saluran suapan | 9 mm | 3 mm | Geometri suapan mutlak yang berbeza |
| Memeteri kedalaman saluran | 3 mm | 1 mm | Geometri pemeteran mutlak yang berbeza |
| Nisbah kedalaman anggaran | 3:1 | 3:1 | Nisbah sama, bukan skru sama |
| Panjang peralihan dan pic | Tidak dinyatakan | Tidak dinyatakan | Perbandingan prestasi masih tidak lengkap |
Contoh ini menyokong kesimpulan dimensi sahaja. Ia tidak mewujudkan perbezaan daya pemprosesan, perbezaan suhu cair atau skru mana yang harus menjalankan resin anda. Soalan tersebut memerlukan geometri dan keadaan operasi yang tinggal.
Perkara yang kami periksa apabila penggantian disebut dengan spesifikasi yang sama
Dalam kerja-kerja penggantian EJS, dua skru membawa diameter yang sama, nisbah mampatan L/D dan 3:1, namun satu berjalan bersih manakala satu lagi memanaskan sebatian sensitif haba. Bahagian peralihan mereka bermula pada kedudukan yang berbeza dan mempunyai panjang yang berbeza. Oleh itu, kami membandingkan profil zon, bukan hanya nombor pada petikan.
Pada lukisan gantian, tandakan di mana bahagian suapan berakhir dan di mana pemeteran bermula. Kemudian bandingkan kedalaman sepanjang selang itu. Nisbah memberikan titik akhir; profil menunjukkan cara saluran berubah antara mereka. Kedua-duanya bukan pengganti yang lain.
Inilah sebabnya mengapa "meningkatkan pemampatan" ialah arahan reka bentuk yang tidak lengkap. Meningkatkan kedalaman suapan dan mengurangkan kedalaman pemeteran kedua-duanya meningkatkan nisbah, tetapi ia menukar bahagian skru yang berbeza. Tentukan perubahan dimensi, perkara yang kekal tidak berubah dan masalah terukur yang ingin ditangani oleh perubahan itu. Jika tidak, pembekal dan pasukan pengeluaran mungkin membincangkan pengubahsuaian yang berbeza.
Bagaimana resin, bentuk suapan dan pengisi mempengaruhi keputusan
Nama polimer bukanlah spesifikasi suapan yang lengkap. Catatkan gred, bahan tambahan, bentuk zarah, penyediaan lembapan dan konsistensi adunan. Pelet, trim tepi tanah dan kepingan yang tidak teratur boleh membawa nama polimer yang sama sambil berkelakuan berbeza pada tekak suapan.Perbincangan nisbah mampatan Jim Franklandmempertimbangkan penyusuan dan peleburan bersama, termasuk ketumpatan pukal dan geseran daripada menganggap jenis resin sebagai peraturan pemilihan yang mencukupi.
Soalan pertama yang kami tanya apabila suapan berubah
Siasatan EJS melibatkan skru 90 mm, nisbah mampatan 30:1 L/D dan 3:1. Talian mempunyai tekanan cetakan yang melonjak dan ketebalan dinding yang tidak konsisten, dan permintaan awal adalah untuk menyalin skru yang dikatakan haus. Kami bertanya apa yang memasuki corong sekarang berbanding dengan persediaan pengeluaran asal. Kilang itu telah mula menggabungkan trim tepinya sendiri ke dalam suapan. Perubahan itu termasuk dalam spesifikasi gantian sebelum lukisan yang tidak berubah diterima.
Untuk talian anda sendiri, kumpulkan sampel suapan yang mewakili dan bukannya menggambarkan semuanya sebagai "plastik kitar semula." Ukur ketumpatan pukal longgar menggunakan bekas yang ditentukan, kaedah isian dan prosedur penimbangan. Rekod sama ada bahan dicurahkan atau dipadatkan dengan bebas; jangan bandingkan dua keputusan yang dihasilkan oleh kaedah yang berbeza. Sertakan gambar dengan skala dan perhatikan kaedah pengadunan.
| Keadaan suapan | Maklumat untuk dikumpulkan | Soalan reka bentuk untuk diselesaikan |
|---|---|---|
| Pelet dara | Gred, bentuk pelet, penyediaan dan tetapan stabil semasa | Adakah geometri yang ditetapkan masih sesuai untuk tugas ini? |
| Campuran pelet/kisar semula | Perkadaran adunan, sebaran saiz zarah, konsistensi ketumpatan pukal | Adakah suapan kekal konsisten sepanjang larian? |
| Serpihan filem atau trim tepi | Bentuk, kaedah pemakanan, pemerhatian merapatkan dan ketumpatan pukal | Bolehkah bahan masuk dan mengisi bahagian suapan dengan pasti? |
| Serbuk atau campuran kering | Perumusan, gelagat aliran dan butiran sistem suapan | Adakah susunan penyusuan sesuai untuk bahan ini? |
| Kompaun yang diisi | Jenis dan perkadaran pengisi, sejarah penyediaan dan pemakaian | Apakah keperluan lebur, haba dan haus bersama-sama? |
Jangan baca jadual ini kerana "ketumpatan pukal yang lebih rendah sentiasa memerlukan nisbah yang lebih tinggi." Perubahan geometri tidak boleh membetulkan penjembatan, pengasingan atau penyuap yang tidak konsisten secara automatik. Rintangan haus tidak boleh dipilih daripada nisbah mampatan. Semak semulaPanduan bahan tong skru EJSsecara berasingan apabila formulasi berubah.
Terlalu tinggi atau terlalu rendah? Diagnosis proses sebelum menukar skru
Tekanan melonjak, zarah tidak cair dan peningkatan suhu cair adalah sebab untuk menyiasat. Ia bukan ukuran nisbah mampatan. Urutan diagnostik yang berguna adalah untuk menentukan sama ada gangguan bermula pada penyusuan, pencairan, sekatan hiliran atau geometri mekanikal yang haus.
Mula-mula bandingkan dengan larian sejarah yang stabil menggunakan bahan dan produk yang sama. Pastikan acuan, susunan skrin dan lokasi pengukuran konsisten. Catatkan output sebenar, kelajuan skru, suhu cair, tekanan, beban pemacu dan kecacatan yang boleh dilihat bersama-sama. Tetapan suhu tong sahaja tidak menetapkan suhu cair.
| Pemerhatian | Semak sebelum perubahan geometri | Bukti untuk disertakan dalam permintaan |
|---|---|---|
| Tekanan dan keluaran turun naik | Bekalan corong, penyambung, konsistensi penyuap, perubahan campuran dan sekatan | Rekod kelajuan, tekanan dan output sejajar masa |
| Zarah yang tidak cair muncul | Kadar suapan, keadaan lebur, perubahan resin, kelajuan operasi dan profil skru | Sampel atau foto yang dipautkan ke titik operasi yang dirakam |
| Suhu cair adalah berlebihan | Bacaan cair sebenar, kelajuan, sekatan, penyejukan dan keadaan pengadun | Kaedah pengukuran, lokasi dan bacaan larian stabil |
| Output jatuh pada rpm tidak berubah | Bekalan suapan sebenar, keadaan damar, die/skrin dan pemakaian skru/tong yang sepadan | Output per rpm ditambah rekod penyelenggaraan dan pengukuran |
| Bintik hitam atau perubahan warna meningkat | Sejarah bahan, kawasan bertakung, keadaan kediaman dan pembersihan | Corak kecacatan dan apabila ia muncul dalam larian |
Mengapa nisbah yang lebih tinggi bukanlah peningkatan automatik
Lin Jin dan Mark A. Spalding melaporkan kajian LLDPE terkawal menggunakan penyemperit 2.5 inci dan lima nisbah mampatan, daripada 2.0 hingga 3.6. Kedalaman pemeteran kekal 0.125 inci manakala kedalaman suapan berubah. Pada 110 hingga 150 rpm, skru nisbah lebih tinggi menghasilkan suhu cair kira-kira 5 hingga 10°C lebih tinggi daripada reka bentuk nisbah lebih rendah. Ini adalah keputusan untuk peralatan, resin dan eksperimen itu, bukan ramalan suhu untuk penggantian EJS. Lihat pengarangkajian prestasi nisbah mampatan.
A berasingancontoh penyelesaian masalah oleh Mark A. Spaldingmenerangkan skru penyemperitan ABS dua peringkat 6 inci dengan nisbah peringkat pertama 3.1. Bahan yang tidak cair menghalang empangan lingkaran; penggantian yang dicadangkan mengurangkan nisbah itu kepada 2.5. Ini adalah tindak balas reka bentuk khusus kepada masalah lebur, bukan pengesyoran ABS universal.
Gunakan contoh tersebut untuk merangka soalan kejuruteraan: bolehkah skru mencairkan pepejal yang diterima pada titik operasi yang diperlukan? Jangan tukar mana-mana contoh kepada carta resin-kepada-nisbah am atau keputusan prestasi EJS yang diandaikan.
Apabila nombor nisbah mampatan tunggal tidak mencukupi
Perbandingan kedalaman suapan/pemeteran-kedalaman yang mudah tergolong dalam geometri skru yang ditentukan. Sebelum menggunakannya, kenal pasti jenis skru dan susunan penyusuan. Nisbah yang dilaporkan untuk satu reka bentuk mungkin tidak bermakna perkara yang sama pada reka bentuk yang lain.
Skru penghalang membahagikan bahan kepada saluran pepejal dan cair. Penerangannya memerlukan susunan saluran dan geometri halangan, bukan hanya dua ukuran akar konvensional. Skru dua peringkat berventilasi mempunyai lebih daripada satu peringkat pemprosesan; tanya peringkat manakah yang diterangkan oleh nisbah mampatan yang disebut. Kawasan bolong dan bahagian pengepaman hiliran perlu dinilai sebagai sebahagian daripada reka bentuk lengkap itu.Perbincangan reka bentuk skru Griffmeliputi saluran penghalang, skru dua peringkat dan tingkah laku suapan yang berbeza bagi tong beralur.
Begitu juga, bezakan pemakanan banjir daripada pemakanan terkawal atau kelaparan. Tulis mod suapan ke dalam spesifikasi. Jika tidak, pembekal boleh menilai saluran suapan penuh sementara proses yang dipasang menyampaikan aliran jisim terkawal. Ini adalah syarat sempadan untuk dijelaskan, bukan sebab untuk menggunakan nisbah universal yang berbeza.
Penyemperit skru berkembar juga memerlukan geometri dan penerangan proses mereka sendiri. Jangan gunakan pintasan kedalaman satu skru konvensional pada pasangan penghubung dan anggap ia menangkap gelagat mampatan lengkap. Sediakan susunan skru, mod putaran, elemen atau profil penerbangan dan lukisan pengilang.
Gunakan soalan ini apabila spesifikasi tidak jelas:
- Adakah ini reka bentuk konvensional, penghalang, dua peringkat atau skru berkembar?
- Adakah nisbah sebut harga dikira daripada kedalaman atau volum saluran?
- Lokasi suapan dan pemeteran manakah yang menentukan pengiraan?
- Adakah susunan padang atau saluran berubah antara lokasi tersebut?
- Adakah sistem suapan yang dipasang sepadan dengan andaian reka bentuk?
Spesifikasi harus menjawab soalan tersebut tanpa memerlukan mesin meneka. Jika tidak boleh, dapatkan profil lengkap sebelum membenarkan salinan. “3:1” berguna setelah definisi dan penggunaannya diketahui.
Sekiranya anda menyalin skru sedia ada atau mereka bentuk semula?
Penggantian yang tidak berubah ialah titik permulaan yang munasabah apabila geometri yang dipasang memberikan kualiti dan output yang memuaskan, tugas tidak berubah, dan haus yang diukur menerangkan kemerosotan. Ia menjadi pilihan yang lebih lemah apabila masalah asal wujud sebelum dipakai, formulasi berubah atau proses kini berjalan di luar julat operasinya yang dahulu.
Pisahkan dua keputusan dalam petikan: memulihkan dimensi asal dan menukar reka bentuk pemprosesan. Skru yang haus mungkin memerlukan penggantian tanpa memerlukan nisbah mampatan yang berbeza. Sebaliknya, skru bunyi dimensi mungkin tidak lagi sesuai dengan suapan yang dimasukkan ke dalam kilang.

Tentukan perubahan sebelum membandingkan cadangan
Beri pembekal pernyataan masalah bertulis: contohnya, ketidakstabilan tekanan selepas perubahan bentuk suapan, dan bukannya "memerlukan skru yang lebih baik." Sertakan lukisan garis dasar dan rekod operasi. Minta reka bentuk yang dicadangkan untuk mengenal pasti kedalaman yang berubah, panjang zon, pic dan sebarang ciri campuran.
Simpan semakan kesesuaian mekanikal secara berasingan. Sahkan panjang kerja, sambungan hujung pemacu, antara muka pelekap dan susunan pelepasan terhadap pemasangan yang dipasang. Lebih panjang kerja mungkin memerlukan perubahan peringkat mesin; ia bukan andaian penggantian drop-in biasa. Penamaan L/D yang lebih tinggi pada sebut harga harus mencetuskan semakan dimensi, bukan jangkaan peningkatan kapasiti.
Kemudian bersetuju dengan syarat perbandingan dan kriteria penerimaan. Tentukan bahan, produk, titik operasi, semakan kualiti dan ukuran pengeluaran sebelum percubaan. Jika beberapa ciri reka bentuk berubah bersama-sama, percubaan menilai penggantian lengkap; ia tidak boleh menetapkan bahawa nisbah mampatan sahaja menyebabkan hasilnya.
TheHalaman produk tong skru penyemperit EJSialah titik permulaan yang relevan untuk siasatan penggantian. Bekalkan aplikasi dan lukisan sebenar supaya perbincangan melibatkan mesin yang dipasang dan bukannya julat polimer generik.
Perkara yang perlu dihantar EJS dan cara mengesahkan penggantian
Siasatan yang berguna membolehkan kilang menyambungkan keperluan pemprosesan kepada lukisan yang boleh dibuat. Hantar spesifikasi asal walaupun anda rasa ia salah, kemudian kenal pasti perkara yang berubah. Pastikan nombor semakan kelihatan supaya lukisan lama tidak menjadi arahan pengeluaran secara senyap.
Sertakan maklumat berikut:
- Pengeluar mesin, model, jenis skru dan rujukan komponen yang dipasang.
- Diameter penerbangan, panjang kerja, dimensi pemacu hujung dan lukisan laras/antara muka.
- Kedalaman suapan dan pemeteran, sempadan zon, profil pic dan ciri pencampuran.
- Gred resin, bahan tambahan, pemuatan pengisi, bentuk suapan dan prosedur penyediaan.
- Susunan suapan, rpm biasa, keluaran, bacaan suhu cair dan tekanan.
- Sampel kecacatan, sejarah penyelenggaraan dan ukuran skru/tong yang sepadan yang tersedia.
- Kualiti produk yang diperlukan dan syarat operasi untuk penerimaan.
Bandingkan pengeluaran yang stabil, bukan sekadar permulaan yang berjaya
Selepas pemasangan, ikut arahan pentauliahan selamat pembekal mesin. Sahkan bahan dan persediaan yang diluluskan, benarkan proses menjadi stabil dan kumpulkan bacaan dalam selang waktu tertentu. Rekod output dengan kaedah penimbangan yang dipersetujui dan bukannya menganggarkannya daripada kelajuan skru.
Sebagai perbandingan, hitung keluaran tertentu sebagai keluaran jisim terukur dibahagikan dengan rpm. Pastikan unit keluaran kelihatan, seperti kg/j per rpm. Bandingkan nilai ini hanya bersama kualiti, suhu cair sebenar, tekanan dan beban pemacu. Bilangan yang lebih tinggi tidak menunjukkan peningkatan jika produk berada di luar spesifikasi atau proses menjadi tidak stabil.
| Rekod percubaan | Rekod secara konsisten | Mengapa ia berguna |
|---|---|---|
| suapan | Gred, lot, adunan dan penyediaan | Mengenal pasti perubahan yang tidak berkaitan dengan geometri |
| Titik operasi | Kelajuan, tetapan suhu dan mod suapan | Menjadikan perbandingan boleh dihasilkan semula |
| Pengeluaran | Keluaran jisim bermasa dan produk yang boleh diterima | Mengasingkan jumlah pengeluaran daripada pengeluaran berguna |
| Keadaan proses | Suhu lebur sebenar, tekanan dan beban pemacu | Mendedahkan pertukaran yang disembunyikan oleh output sahaja |
| Kualiti | Dimensi, penampilan dan pemeriksaan kecacatan yang dipersetujui | Menentukan sama ada penggantian memenuhi kewajipan |
Ulangi perbandingan apabila menukar titik operasi dan kekalkan lokasi pengukuran yang sama. Jika masalah kekal, hantar semula rekod dengan semakan lukisan dan pengecam sampel. KenalanIndustri EJSdengan pakej itu dan bukannya meminta perubahan nisbah mampatan tanpa sebab yang ditentukan.
Bincangkan skru gantian anda
Terangkan skru yang dipasang, suapan sebenar dan masalah pemprosesan. Butang membuka draf e-mel kepada EJS; anda boleh melampirkan lukisan dan gambar sebelum menghantar.
Soalan lazim
Apakah nisbah mampatan skru penyemperitan?
Ia ialah nisbah volum saluran bahagian suapan kepada volum saluran bahagian pemeteran berbanding penerbangan yang setara. Untuk skru konvensional dengan pitch dan geometri saluran yang setanding, kedalaman suapan dibahagikan dengan kedalaman pemeteran memberikan anggaran yang berguna. Ia adalah nisbah geometri, bukan nisbah tekanan atau jaminan keluaran.
Bagaimanakah saya mengira nisbah mampatan daripada diameter akar?
Kira setiap kedalaman saluran jejari sebagai penerbangan diameter luar tolak diameter akar, dibahagikan dengan dua. Kemudian bahagikan kedalaman suapan dengan kedalaman pemeteran. Gunakan lokasi suapan dan pemeteran yang dikenal pasti, unit yang konsisten dan diameter penerbangan yang sesuai. Jangan gunakan diameter lubang tong atau anggap skru haus masih sepadan dengan lukisan asalnya.
Adakah skru 3:1 sesuai untuk setiap resin?
Tidak. Nisbah yang sama boleh menerangkan kedalaman saluran mutlak dan profil peralihan yang berbeza. Kesesuaian juga bergantung pada gred tertentu, bentuk suapan, bahan tambahan, susunan makanan dan keadaan operasi. Mulakan dengan geometri lengkap dan keperluan pengeluaran yang ditetapkan dan bukannya menganggap nisbah sebagai pengesyoran resin universal.
Adakah peningkatan nisbah mampatan meningkatkan output?
Tak semestinya. Menukar kedalaman suapan dan menukar kedalaman pemeteran menjejaskan bahagian skru yang berlainan, walaupun kedua-duanya meningkatkan nisbah. Keadaan pemakanan, lebur dan hiliran mesti dipertimbangkan bersama. Bandingkan output terukur yang stabil dengan kualiti produk, suhu cair sebenar, tekanan dan beban pemacu sebelum menilai penggantian.
Bolehkah skru haus menyebabkan masalah tanpa mengubah nisbah lukisan?
ya. Lukisan itu menerangkan geometri yang dimaksudkan, bukan keadaan sekarang. Ukur skru dan tong pada kedudukan yang sepadan dan bandingkan dengan dimensi asal yang diluluskan. Label nisbah mampatan tidak menerangkan kelegaan kerja, dan menyalin label itu tidak menyelesaikan masalah haus yang tidak diukur.
Bolehkah saya menggunakan pengiraan yang sama untuk reka bentuk skru berkembar atau penghalang?
Jangan anggap pintasan kedalaman saluran tunggal konvensional digunakan. Kenal pasti susunan saluran, jenis skru dan lokasi pengiraan terlebih dahulu. Saluran penghalang, skru berperingkat dan skru berkembar intermeshing memerlukan penerangan geometri yang lebih lengkap. Tanya pereka bentuk volum atau kedalaman yang menentukan nisbah yang disebut sebelum menggunakannya dalam spesifikasi gantian.