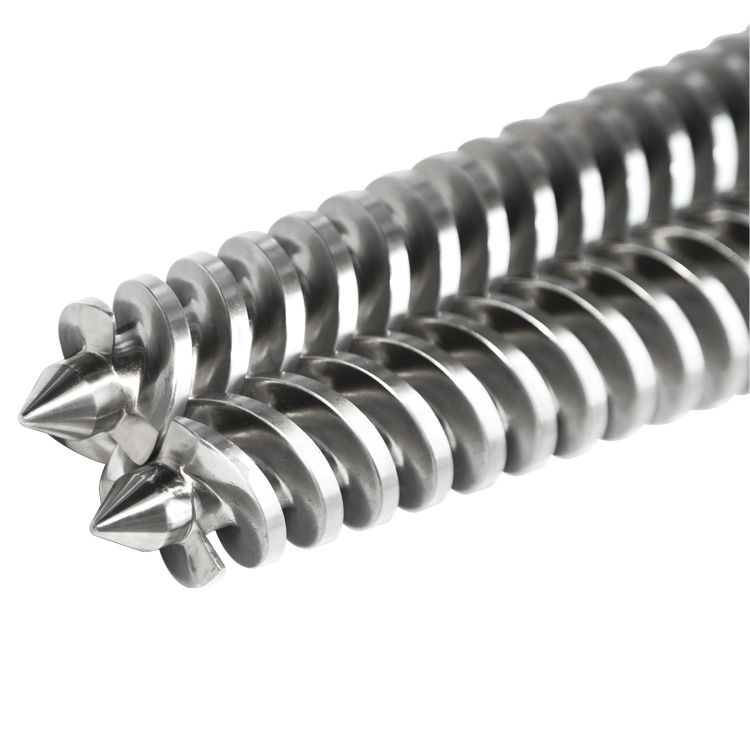
Tong skru berkembar kon menggabungkan dua skru tirus, intermeshing dengan lubang tirus yang sepadan. Geometri mengenal pasti sistem; resin, pengisi, aloi dan kedalaman lapisan haus menentukan berapa lama ia memegang geometri tersebut.

Takrifan itu kelihatan mudah sehingga pembeli perlu menggantikan set yang dipasang. Gambar mungkin menunjukkan tirus tetapi menyembunyikan spline. Papan nama mungkin memberikan model tetapi bukan semakan lukisan. Skru lama boleh mengekalkan sambungan pemacu sementara diameter kerjanya telah haus. Semakan gantian mesti memutuskan bukti yang masih menerangkan bahagian asal.
Apakah yang digambarkan oleh kon?
Kon menerangkan geometri pasangan pemprosesan. Setiap skru menjadi lebih besar ke arah hujung pemacu, dan dua lubang tong yang sepadan melakukan perkara yang sama. Ini berbeza daripada set skru berkembar selari, di mana diameter nominal dan jarak aci kekal malar melalui bahagian kerja.
Tirus berubah lebih banyak daripada siluet luar. Diameter penerbangan, diameter akar, sampul lubang dan hubungan skru-ke-skru semuanya berbeza-beza di sepanjang paksi. Oleh itu lukisan gantian memerlukan lokasi paksi. Diameter yang ditulis tanpa jaraknya dari muka rujukan yang ditentukan adalah tidak lengkap.
Conical tidak mengenal pasti satu proses universal. Rangkaian kon semasa Milacron menyasarkan kerja paip dan profil PVC dan CPVC. KraussMaffei menyenaraikan mesin kon dalam julat PVC berputar balasnya. EJS juga menerbitkan halaman perkakasan kon untukPaip PVC, profil plastikdanpanel atau papanperalatan. Label aplikasi itu membantu memulakan semakan, tetapi ia tidak menetapkan profil skru atau spesifikasi bahan sebenar dalam mesin anda.
Bagaimana untuk mengenal pasti perkakasan kon tanpa meneka
Mulakan dengan pemerhatian yang boleh disokong oleh gambar atau rekod sedia ada. Pastikan setiap pemerhatian berasingan daripada kesimpulan. Ini menghalang label jualan, kod model atau perihalan pembelian lama daripada menjadi bukti yang lebih kukuh.
| Bukti yang anda ada | Apa yang boleh disokongnya | Apa yang tidak dapat diselesaikannya |
|---|---|---|
| Pandangan sisi penuh kedua-dua skru | Kelihatan tirus, susunan keseluruhan, perbezaan kiri dan kanan yang jelas | Diameter asal yang belum dipakai, dimensi tong dalaman, muat spline |
| Gambar kedua-dua hujung skru | Borang tip, borang pemacu-hujung, orientasi relatif | Bentuk gigi, panjang pertunangan, ketumpuan atau toleransi |
| Papan nama mesin | Pengilang, model, nombor siri dan kadangkala saiz keluarga | Sama ada unit proses atau kotak gear telah diubahsuai kemudian |
| Pesanan belian lama | Terminologi pembekal terdahulu dan penerangan yang dipesan | Sama ada bahagian yang dihantar sepadan dengan bahagian yang dipasang semasa |
| Lukisan mesin atau bahagian yang diluluskan | Rujukan geometri, dimensi, antara muka dan semakan | Keadaan haus semasa atau perubahan medan tanpa dokumen |
| Bahagian yang dikeluarkan, dibersihkan | Antara muka fizikal, corak haus yang boleh dilihat dan ciri yang masih boleh diukur | Dimensi yang haus, pembaikan atau ubah bentuk telah dipadamkan |
Ambil gambar pasangan itu sebelum memisahkan rekod
Tetapkan ID mudah seperti Skru A dan Skru B sebelum membuat jarak dekat. Tandai hujung pemacu dan hujung pelepasan dalam set foto. Nyatakan arah tontonan apabila anda merakam "kiri," "kanan," "ikut arah jam" atau "lawan arah jam." Kata-kata itu samar-samar tanpa sudut pandangan.
Set foto yang berguna termasuk pasangan lengkap bersama, setiap sambungan pemacu, setiap hujung nyahcas, bukaan suapan, port tong, sambungan pemanas atau penyejukan, bebibir nyahcas dan hujung pelekap kotak gear. Letakkan kad pengenalan dalam bingkai dengan model mesin dan orientasi foto. Pembaris dalam satu foto menyediakan skala, tetapi ia tidak menggantikan pemeriksaan dimensi yang ditentukur.
Mengapa skru dan tong membentuk satu sistem yang sepadan
Kedua-dua skru tidak berfungsi sebagai aci terpencil. Penerbangan mereka menempati sampul surat yang dikongsi bersama di dalam lubang tirus. Di setiap stesen paksi, empat hubungan penting: setiap geometri skru, hubungan antara skru, hubungan antara setiap skru dan lubangnya, dan hubungan antara unit proses lengkap dan kotak gear.

Inilah sebabnya mengapa pembekal harus menyemak skru, tong dan antara muka pemacu bersama-sama walaupun pembeli merancang untuk menggantikan hanya satu komponen. Semakan tidak bermakna setiap komponen mesti diganti secara automatik. Ini bermakna keputusan skop harus mengambil kira bahagian yang mengawal kesesuaian dan interaksi.
Rekod pasangan itu sebagai pasangan. Simpan identiti A dan B melalui pengukuran, semakan lukisan, pembungkusan dan pemasangan. Jika lukisan sedia ada melabel skru secara berbeza, simpan label lukisan itu dan tambahkan label medan anda sebagai rujukan silang dan bukannya menamakan semula secara senyap.
Bahan dan rawatan manakah yang disenaraikan oleh EJS?
arusHalaman laras skru kon kembar EJSmenyenaraikan lapan keluarga bahan untuk produk ini: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 dan SKD11. Ia juga menyenaraikan tiga laluan pembinaan: nitriding badan penuh; aloi dwilogam pada bahagian penyemperitan diikuti dengan nitriding seluruh badan; dan pelapik SKD61 atau SKD11.
Senarai itu bukan menu pilih mana-mana logam. Keluli asas membawa beban dan menyediakan badan boleh dimesin. Permukaan kerja berkaitan dengan polimer, pengisi dan produk sampingan yang menghakis. Oleh itu, permintaan bahan harus mengenal pasti kedua-dua bahagian binaan: keluli asas ditambah nitriding, permukaan keras atau pelapik gerek.
| Laluan tersenarai EJS | Apa yang ada pada permukaan kerja | Maklumat yang diperlukan sebelum pemilihan |
|---|---|---|
| Nitrid seluruh badan | Sarung nitrida tersebar dalam keluli terpilih | Resin, pengisi, regrind, pakej penstabil, suhu proses dan sejarah haus sedia ada |
| Skru dwilogam ditambah nitriding | Aloi dikimpal PTA pada kawasan kerja skru, dengan nitriding pada badan yang tinggal | Sama ada lelasan, kakisan atau kedua-duanya menyebabkan kegagalan |
| Tong dwilogam | Lapisan aloi tuang secara emparan pada permukaan gerek | Kimia sebatian, pemuatan pengisi, geometri gerek dan bahagian dinding yang tersedia |
| Pelapik SKD61 atau SKD11 | Pelapik alat-keluli dalam tong | Lukisan, dinding tong, kaedah muat, tugas proses dan sejarah pembaikan |
Kedalaman lapisan haus adalah sebahagian daripada spesifikasi
EJS menerbitkan kedalaman kerja yang berbeza untuk pembinaan nitrid dan dwilogam. Angka di bawah ialah data pembinaan, bukan jaminan hayat perkhidmatan. Mereka menunjukkan berapa banyak bahan keras atau aloi yang ada sebelum keluli penyokong yang lebih lembut terdedah.
| Pembinaan | Lapisan kerja skru | Lapisan kerja tong | Bacaan praktikal |
|---|---|---|---|
| Nitrid | Sarung tersebar 0.4-0.7 mm | Sarung tersebar 0.4-0.7 mm | Sesuai untuk tugas yang lebih bersih dan kurang melelas apabila bekas nitrida tidak dipotong oleh pengisi |
| Dwilogam | 1.0-1.5 mm PTA muka keras | Lapisan tuang emparan 2.0-3.0 mm | Lebih banyak bahan haus tersedia untuk suapan yang kasar, menghakis, diisi atau dikitar semula |
Aloi muka keras skru EJS
Panduan bahan EJS menyatakan bahawa aloi skru di bawah digunakan pada skru berkembar tunggal, selari dan berkembar kon. Angka kekerasan tidak menentukan peringkat rintangan lelasan dengan sendirinya. Colmonoy 83 mengandungi tungsten karbida dan membawa penarafan anti haus tertinggi EJS walaupun kekerasan matriksnya lebih rendah daripada Ni60.
| Aloi skru | Gubahan yang diterbitkan | Anti-haus | Anti-karat | Kekerasan |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | sangat bagus | Cemerlang | HRC 56-62 |
| Colmonoy 56 | Ni + Cr + Si + Fe | sangat bagus | Cemerlang | HRC 53-58 |
| Colmonoy 83 | Ni + WC + Cr + C | Cemerlang | Cemerlang | HRC 50-55 |
Aloi tuangan tong EJS
EJS menggunakan keluarga aloi yang berasingan untuk gerek tong. Ini penting dalam RFQ: meminta "Colmonoy" tanpa berkata skru atau tong mencampurkan dua sistem pembinaan yang berbeza. Panduan bahan EJS semasa menerbitkan lapisan aloi tong 2.0-3.0 mm dan data gred berikut.
| Aloi tong | Gubahan yang diterbitkan | Anti-haus | Anti-karat | Kekerasan | Maks. suhu |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | sangat bagus | bagus | HRC 58-62 | 400 darjah C atau lebih rendah |
| EJS02 | Ni + Cr + Co + B | bagus | sangat bagus | HRC 50-58 | 450 darjah C atau lebih rendah |
| EJS03 | Ni + Cr + Co + V + B | sangat bagus | sangat bagus | HRC 55-60 | 450 darjah C atau lebih rendah |
| EJS04 | Ni + WC + Cr + B | Cemerlang | sangat bagus | HRC 55-60 | 600 darjah C atau lebih rendah |
Untuk PVC, jangan pilih daripada kekerasan sahaja. Kalsium karbonat meningkatkan beban melelas, manakala kimia degradasi PVC boleh menambah kakisan. EJS02 dan EJS03 membawa penarafan kakisan yang lebih kuat; EJS04 membawa penarafan haus tertinggi. Gred skru dan tong hendaklah dipilih bersama-sama daripada rumusan sebenar, pemuatan pengisi dan suhu proses.
Berapa lama laras skru berkembar kon tahan?
EJS memang menerbitkan perbandingan kehidupan. IanyaHalaman Skru Tong Bimetallicmenyatakan bahawa pembinaan dwilogam kos kira-kira 1.5 hingga 2 kali ganda lebih banyak daripada nitriding dan meningkatkan hayat kira-kira 2 hingga 3 kali. Itu adalah data pembelian yang berguna, tetapi ia bukan hasil universal untuk setiap penyemperit kon.
EJS yang lebih baharupanduan hayat perkhidmatanmenerangkan sempadan. Pada resin yang bersih dan tidak diisi, kedua-dua permukaan tidak diserang teruk, jadi jurang hayat boleh menjadi kecil. Pada PVC berisi mineral, regrind tercemar atau sebatian pelelas atau menghakis lain, lapisan dwilogam yang lebih tebal dan dipadankan dengan betul mempunyai lebih banyak bahan yang hilang sebelum keluli penyokong terdedah. Dalam tugas itu, perbandingan yang diterbitkan 2 hingga 3 kali mempunyai sebab fizikal di sebaliknya.
| Pemandu kehidupan | Mengapa ia berubah memakai | Perkara yang perlu direkodkan oleh pembeli |
|---|---|---|
| Kompaun | Gentian kaca, kalsium karbonat, talkum dan regrind tercemar melecet permukaan kerja; PVC terdegradasi boleh menambah serangan kimia | Resin, jenis pengisi, pemuatan, pakej penstabil dan peratusan penyulingan semula |
| Bahan lulus | Pakai mengikut pemprosesan dan waktu operasi, bukan kalendar | Waktu mesin, kadar keluaran dan jumlah bahan yang diproses |
| Padanan kedalaman lapisan dan aloi | Lapisan yang lebih tebal hanya membantu apabila aloinya menangani lelasan atau kakisan sebenar | Gred, kedalaman lapisan, kekerasan dan sijil bahan |
| Penjajaran dan pelepasan | Sentuhan sisi akibat salah jajaran atau kelegaan berpasangan yang salah boleh memusnahkan aloi yang baik lebih awal | Kelegaan garis dasar, keadaan kotak gear dan lokasi haus |
| Disiplin proses | Lonjakan kronik, terlalu panas, penapisan yang lemah dan kaedah pembersihan yang merosakkan mempercepatkan kehilangan | Suhu, tekanan, beban pemacu, amalan perubahan skrin dan sejarah kerosakan |
Tukar hayat perkhidmatan kepada kadar haus
Ukur set baharu sebelum pemasangan, kemudian ulangi pengukuran yang sama di stesen paksi tetap semasa penutupan yang dirancang. Di setiap stesen, kirakan kelegaan jejari sebagai (diameter dalam tong tong ditolak diameter luar skru) dibahagikan dengan dua. Kurangkan kelegaan garis dasar daripada kelegaan semasa, bahagikan dengan jam berjalan yang telah berlalu, kemudian darab dengan 1,000. Hasilnya ialah haus dalam milimeter setiap 1,000 jam berjalan untuk kompaun itu pada mesin itu.
Untuk skru kon, rekod setiap ukuran dengan stesen paksinya. Diameter berubah di sepanjang tirus, jadi bacaan tanpa lokasi tidak boleh dibandingkan dengan pasti pada penutupan seterusnya. Keluaran jejak, arus pemacu, suhu cair dan tekanan kepala pada keadaan rujukan yang sama. Satu set mungkin menunjukkan penalti pengeluaran sebelum satu bacaan pelepasan mudah kelihatan membimbangkan.
Kod saiz kon memberitahu anda
Kod seperti 65/132 biasanya menandakan diameter hadapan yang lebih kecil dan diameter belakang yang lebih besar dalam milimeter. Dokumentasi Milacron semasa, sebagai contoh, melabelkan data skru konnya sebagai diameter hadapan dan belakang. EJS menerbitkan senarai pasangan biasa yang lebih luas padanyahalaman kategori tong skru berkembar kon.
Kod ini berguna untuk mencari keluarga saiz. Ia bukan standard pertukaran. Ia tidak mentakrifkan sepenuhnya panjang skru, kadar tirus, profil paksi, splin pemacu, hujung, putaran, port tong, corak bebibir, sambungan kawalan suhu atau antara muka kotak gear. Malah pasangan nominal yang sama boleh dimiliki oleh platform mesin yang berbeza atau semakan.
Jika soalan utama anda ialah bagaimana 55/110, 65/132, 80/156 dan kod berkaitan dibaca, kendalikannya sebagai semakan kod saiz yang berasingan. Pada halaman ini, perkara penting ialah kod tidak boleh membina semula geometri yang hilang.
Bina rekod rujukan kon daripada satu datum
Pilih satu muka rujukan yang stabil dan gunakannya untuk lokasi paksi. Muka pelekap tong sisi kotak gear selalunya mudah dikenal pasti, tetapi lukisan yang diluluskan harus mengawal skema datum akhir. Elakkan rantaian ukuran pendek yang diambil dari ciri ke ciri. Setiap pautan menambah satu lagi peluang untuk ralat terkumpul.
| Kumpulan rekod | Apa yang hendak ditangkap | Mengapa ia menukar pengganti |
|---|---|---|
| Identiti mesin | Buat, model, nombor siri, keluaran talian, plat kotak gear dan sejarah pengubahsuaian | Memisahkan keluarga saiz yang serupa dan mendedahkan kemungkinan perubahan medan |
| Skim rujukan | Dinamakan muka datum, arah paksi, arah pandangan, label Skru A dan Skru B | Menyimpan setiap dimensi dan gambar dalam sistem koordinat yang sama |
| Memandu sambungan | Bentuk spline atau gandingan, kiraan gigi, diameter utama dan kecil, panjang pertunangan, bahu dan ciri penahan | Mengawal sama ada skru bersambung ke pemacu sedia ada |
| Badan skru | Panjang keseluruhan, panjang kerja, diameter di stesen yang ditetapkan, butiran penerbangan, bentuk hujung dan tangan | Mentakrifkan sampul kerja tirus dan interaksi berpasangan |
| Badan tong | Panjang keseluruhan, geometri gerudi, muka pelekap, bukaan suapan, bolong dan port sensor | Kawalan sesuai dengan skru dan seluruh unit proses |
| Sambungan utiliti | Susunan pemanas, saluran atau kelengkapan penyejukan, lokasi sensor dan standard benang | Menghalang tong yang dipasang secara mekanikal daripada kehilangan sambungan talian |
| Antara muka pelepasan | Diameter bebibir, juruterbang, corak bolt, muka pengedap dan butiran penyesuai | Mengawal sambungan ke alat kepala atau hiliran |
| Syarat perkhidmatan | Campuran resin atau kering, pengisi dan bahan tambahan, produk, gejala operasi dan lokasi haus | Menyediakan konteks untuk semakan geometri dan pemilihan bahan |
Buat peta stesen paksi
Berikan nama stesen ciri utama pada gambar atau lakaran yang ditanda. Rekod mudah mungkin memanggil muka pelekap pemacu Stesen 0, kemudian kenal pasti bukaan suapan, bolong, sokongan tong, muka pelepasan dan hujung skru sebagai stesen kemudian. Di setiap stesen, rekod jarak dari Stesen 0 dan ciri yang diukur. Jangan menganggap pembaca akan membuat kesimpulan yang mana muka bebibir atau port yang anda gunakan.
Untuk skru kon, diameter tanpa stesen paksi adalah bukti yang lemah. Dua juruteknik boleh mengukur bahagian yang sama dengan tepat pada kedudukan yang berbeza dan melaporkan nilai yang berbeza. Kedua-dua bacaan mungkin betul, tetapi tidak berguna sehingga lokasinya diketahui.
Apa yang boleh dan tidak boleh disimpan oleh sampel yang haus
Sampel yang dialih keluar adalah berharga kerana ia mengekalkan antara muka yang mungkin tiada dalam katalog. Ia juga membawa sejarah mesin. Haus, muka keras, menggilap, kakisan, hujung bengkok atau spline yang telah dibaiki boleh mengalihkan sampel daripada reka bentuk asal.
| Keadaan sampel | Risiko jika disalin terus | Bukti untuk ditambah |
|---|---|---|
| Puncak penerbangan kelihatan haus | Diameter yang disalin boleh menghasilkan semula haus sebagai geometri baharu | Lukisan asal, zon rujukan yang belum dipakai, pemeriksaan laras yang sepadan dan peta haus |
| Hanya satu skru tersedia | Tangan yang hilang, hubungan pasangan dan orientasi kekal tidak menentu | Foto pasangan yang dipasang, data kotak gear, lukisan skru yang lain atau rekod sebelumnya |
| Tong telah dibaiki | Lubang atau muka pelekap semasa mungkin tidak sepadan dengan semakan asal | Rekod pembaikan, laporan pemeriksaan semasa dan ukuran antara muka sisi mesin |
| Hujung pemacu mengalami keresahan atau kerosakan spline | Sambungan kejuruteraan terbalik mungkin mengulangi padanan yang rosak | Pemeriksaan aci kotak gear atau gandingan dan spesifikasi bahagian mengawan yang diluluskan |
| Petua sumbing atau cacat | Panjang dan bentuk hujung tidak boleh dipulihkan dengan pasti dari kawasan itu | Lukisan terdahulu, skru pengiring, ciri rujukan tidak rosak atau data pembuat mesin |
TheHalaman laras skru kon kembar EJSmenyatakan bahawa EJS boleh berfungsi dari dimensi penyambungan dan boleh mengatur ukuran di tapak selepas bahagian yang dikeluarkan dibersihkan apabila tiada lukisan tersedia. Anggap pengukuran sebagai projek pembinaan semula, bukan janji untuk menyalin setiap permukaan yang haus. Lukisan pembuatan yang terhasil masih memerlukan semakan dan kelulusan sebelum pengeluaran.
Asingkan tiga jenis bukti
- Bukti reka bentuk asal:lukisan diluluskan, dokumentasi mesin dan rekod bahagian terkawal semakan.
- Bukti antara muka semasa:kotak gear, muka pemasangan, port, penyesuai dan bahagian lain yang perlu diganti sekarang.
- Bukti syarat:memakai peta, gambar, gejala operasi, pembaikan dan pengukuran set yang dikeluarkan.
Jangan gabungkan ini menjadi satu hamparan yang tidak berlabel. Diameter haus yang diukur bukan diameter nominal asal. Dimensi katalog bukanlah bukti bahawa mesin yang diubah suai masih mempunyai antara muka katalog.
Sediakan pertanyaan penggantian kon
Hantar maklumat yang mencukupi untuk mengenal pasti platform, memahami antara muka sedia ada dan mengasingkan geometri asal daripada haus semasa. EJS kemudiannya boleh mengesahkan perkara yang boleh dipetik daripada bukti yang ada dan butiran mana yang masih memerlukan pengukuran.
Senarai semak lampiran minimum
- Papan nama mesin dan kotak gear
- Lukisan yang diluluskan dengan semakan
- Foto sepasang skru penuh
- Kedua-dua foto pemacu hujung
- Kedua-dua gambar petua pelepasan
- Lokasi suapan tong dan bolong
- Muka pemasangan dan pelepasan
- Lakaran stesen paksi bertanda
- Laporan dimensi dengan datum
- Pakai peta dan sejarah pembaikan
- Penerangan bahan dan bahan tambahan
- Skop dan destinasi bahagian sasaran
Soalan lazim
Bagaimanakah saya boleh mengetahui sama ada skru kembar saya berbentuk kon?
Lihat panjang kerja lengkap. Sepasang kon mempunyai diameter yang lebih kecil ke arah hujung nyahcas dan diameter yang lebih besar ke arah hujung pemacu, dengan lubang laras tirus yang sepadan. Sahkan pengenalan dengan model mesin, lukisan dan paparan hujung kerana foto separa boleh menyembunyikan tirus.
Adakah semua penyemperit skru berkembar kon berputar balas?
Jangan anggap putaran dari label kon sahaja. KraussMaffei kini menyenaraikan mesin kon dalam julat PVC berputar balasnya, manakala julat kon Milacron juga menyasarkan pemprosesan PVC dan CPVC. Periksa manual mesin, data kotak gear dan arah tontonan yang direkodkan sebelum menentukan putaran.
Adakah kod 65/132 cukup untuk memesan pengganti?
Tidak. Kod ini biasanya mengenal pasti diameter skru nominal yang lebih kecil dan lebih besar, tetapi ia tidak menentukan panjang, tirus, sambungan pemacu, profil penerbangan, putaran, port tong atau antara muka mesin. Gunakannya untuk mengenal pasti keluarga saiz, kemudian sahkan geometri yang diluluskan.
Apakah bahan yang disenaraikan oleh EJS untuk tong skru berkembar kon?
EJS menyenaraikan 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 dan SKD11 untuk perkakasan kon. Laluan permukaan yang diterbitkan termasuk nitriding badan penuh, aloi dwilogam pada bahagian kerja skru diikuti dengan nitriding, aloi tong tuang emparan dan pelapik SKD61 atau SKD11.
Berapa lamakah laras skru dwilogam EJS bertahan berbanding tong dinitrida?
Halaman Skru Tong Bimetal EJS menerbitkan perbandingan umum kira-kira 2 hingga 3 kali hayat perkhidmatan pada kira-kira 1.5 hingga 2 kali ganda kos nitriding. Hayat sebenar pada penyemperit kon masih bergantung pada kompaun, pemuatan pengisi, daya pemprosesan, penjajaran, kawalan proses dan sama ada aloi yang dipilih sepadan dengan mekanisme haus.
Bolehkah satu skru kon diganti dengan sendirinya?
Keputusan itu memerlukan pemeriksaan skru pengiring, tong dan antara muka pemacu. Satu komponen mungkin skop yang diminta, tetapi lukisan dan keadaannya masih mesti disemak terhadap bahagian yang akan dijalankan dengannya.
Bolehkah EJS membuat laras skru berkembar kon tanpa lukisan asal?
EJS menyatakan bahawa ia boleh berfungsi daripada menyambungkan dimensi dan boleh mengatur sokongan pengukuran untuk bahagian yang dikeluarkan dan dibersihkan apabila lukisan tidak tersedia. Keadaan sampel, lokasi dan rekod mesin yang tersedia menentukan perkara yang boleh dibina semula. Lukisan pembuatan masih memerlukan kelulusan.
Mengapakah ukuran diameter harus termasuk lokasi paksi?
Diameter skru berubah di sepanjang bahagian kerja kon. Dua ukuran yang betul diambil pada kedudukan yang berbeza boleh menghasilkan nilai yang berbeza. Ikat setiap diameter pada satu stesen datum dan paksi yang ditentukan supaya pembekal mengetahui dengan tepat di mana ia terpakai.